 YIDINGการกรองอากาศ
ขอใบเสนอราคา↗
YIDINGการกรองอากาศ
คำแนะนำด้านเทคนิค
2026-11-13
การจัดชั้นที่โรงงานและการตรวจรั่วหลังติดตั้งตอบคำถามต่างกัน บทวิเคราะห์นี้อธิบายหลักฐาน แบบจำลองลมบายพาส และเอกสารตรวจรับ
ประเด็นหลัก
รายงานประสิทธิภาพโรงงานอธิบายแผ่นกรองภายใต้วิธีและสภาวะที่กำหนด ส่วนการตรวจรั่วระบบที่ติดตั้งจะตรวจแผ่นกรองร่วมกับตัวเรือน ซีล และโครงรองรับ เอกสารทั้งสองเสริมกัน ไม่สามารถใช้แทนกันโดยอัตโนมัติ ข้อกำหนดจัดซื้อจึงควรระบุทั้งชิ้นส่วนที่ส่งมอบและขอบเขตตรวจรับระบบประกอบเสร็จ
บทวิเคราะห์นี้แยกการจัดชั้น ความสมบูรณ์เฉพาะจุด และหลักฐานการทำงาน พร้อมใช้สมดุลมวลอย่างง่ายเพื่อแสดงผลของบายพาส ตัวอย่างเป็นการคำนวณ ไม่ใช่ผลทดสอบ Yiding หรือการคาดการณ์อัตราขัดข้อง จุดประสงค์คือให้ผู้ซื้อ ผู้ผลิต ผู้ติดตั้ง และทีมตรวจรับสื่อสารได้ชัดเจน
EN 1822 และ ISO 29463 เป็นกรอบสำหรับการจัดชั้นและทดสอบแผ่นกรองประสิทธิภาพสูง ต้องอ่านฉบับมาตรฐาน ชั้น วิธี และอัตราลมทดสอบร่วมกัน MPPS คือขนาดอนุภาคที่ทะลุผ่านมากที่สุดภายใต้สภาวะทดสอบ ไม่ใช่ขนาดรูพรุนพิกัดสากล เอกสารผู้ผลิตอธิบายการทดสอบโรงงานในบริบทนี้ [1]
เริ่มจากตรวจวัตถุที่ทดสอบ: รุ่นและรหัสเฉพาะตรงกับสินค้าที่ส่งหรือไม่ ผลเป็นประสิทธิภาพรวม ความสมบูรณ์เฉพาะจุด หรือทั้งสอง อัตราลม m³/h และความดันตกคร่อม Pa เป็นจุดทำงานเดียวกันหรือไม่ แค็ตตาล็อกช่วยเลือกสินค้าแต่ไม่บอกสภาพของชิ้นใดชิ้นหนึ่งหลังขนส่ง วันที่และหน่วยงานผู้ออกทำให้สอบกลับคำถามได้
ISO 14644-3:2019 ให้แนวทางทดสอบห้องสะอาดสำหรับรูปแบบลมและสถานะการใช้งานต่างกัน ขอบเขตกว้างกว่าใบรับรองประสิทธิภาพ และวิธีทดแทนอาจให้ผลวัดไม่เทียบเท่ากัน [2] IEST-RP-CC034.5 ครอบคลุมการตรวจรั่ว HEPA/ULPA ระหว่างผลิต ก่อนติดตั้ง และหลังติดตั้ง รวมความสม่ำเสมอของละอองทดสอบ [3]
ความแตกต่างคือขอบเขตที่ตรวจ แผ่นกรองสมบูรณ์อาจติดกับผิวสัมผัสเสียหาย หรือซีลที่ถูกต้องอาจล้อมรอบวัสดุกรองที่เสียหายระหว่างยกย้าย ตัวเลขประสิทธิภาพเดิมแก้ปัญหานี้ไม่ได้ ควรบันทึกตำแหน่ง รหัสตัวเรือน รหัสแผ่นกรอง และสถานะการทำงานร่วมกันเพื่อโยงผลกับชุดติดตั้งจริง
ในสมดุลมวลแบบคงตัวอย่างง่าย ให้ b เป็นสัดส่วนอัตราลมบายพาสที่ไม่ผ่านการกรองต่ออัตราลมทั้งหมด และ P_f เป็นการทะลุผ่านทางแผ่นกรอง สมมติความเข้มข้นต้นทางเท่ากัน บายพาสไม่ดักอนุภาค และลมปลายทางผสมสมบูรณ์ จะได้ P_total = b + (1 − b) × P_f สมการนี้เป็นอัตราส่วนความเข้มข้นรวม ไม่ใช่ค่าหัววัดสแกน
ตัวอย่าง P_f = 0.00005 หรือประสิทธิภาพ 99.995% และ b = 0.001 หรือบายพาส 0.1% ของอัตราลม ให้ P_total = 0.00104995 การทะลุผ่านรวมเท่ากับ 0.104995% ประมาณ 21 เท่าของกรณีไม่มีบายพาส และประสิทธิภาพรวม 99.895005% นี่แสดงความไว ไม่ใช่เกณฑ์ตรวจรับ b คือสัดส่วนลม ไม่ใช่พื้นที่ช่องว่าง การรั่วจริงขึ้นกับความต่างความดันและความต้านทานทางไหล จึงคำนวณจากรูปถ่ายหรือความกว้างปะเก็นอย่างเดียวไม่ได้
หัววัดเฉพาะจุดเก็บตัวอย่างในพื้นที่จำกัด ส่วนประสิทธิภาพรวมมีขอบเขตวัดต่างกัน การตอบสนองเครื่องมือ คุณสมบัติละออง ความเข้มข้นพื้นหลัง และวิธีมีผลต่อการตีความ แนวทาง FDA สำหรับการผลิตยาปลอดเชื้อแยกการวัดประสิทธิภาพกับการตรวจรั่ว และอธิบายการสแกนหน้าแผ่นกรอง กรอบ และซีล [4]
ผลเป็นเปอร์เซ็นต์เหมือนกันไม่ได้ทำให้ย้ายเกณฑ์ระหว่างวิธีได้ โดยเฉพาะไม่ควรนำค่าจากโฟโตมิเตอร์หลังติดตั้งไปลบจาก 100 เพื่อกำหนดชั้น EN 1822 ต้องกำหนดวิธีและเกณฑ์ก่อน การเปรียบเทียบรายงานต้องมีวัตถุทดสอบ ฐานอนุภาคหรือละออง อัตราลม และประเภทการวัดที่ตรงกัน
ตารางนี้เป็นข้อเสนอสำหรับจัดระเบียบหลักฐานโครงการ ไม่ได้หมายความว่าทุกมาตรฐานกำหนดทุกข้อเหมือนกัน แยกเอกสารส่งมอบกับการตรวจรับหน้างานและช่วยกำหนดผู้รับผิดชอบ คอลัมน์สุดท้ายใช้ตรวจสอบก่อนสั่งซื้อหรือรับสินค้าได้
| เอกสาร | จุดประสงค์หลัก | คำถามตรวจสอบ |
|---|---|---|
| ข้อกำหนดและแบบอนุมัติ | ระบุรูปแบบที่สั่ง | ขนาด ชั้น อัตราลม และซีลชัดเจนหรือไม่ |
| รายงานโรงงานรายชิ้น | ระบุแผ่นกรองและวิธี | รหัสตรงกับสินค้าส่งมอบหรือไม่ |
| บันทึกติดตั้ง | เชื่อมรหัสกับตัวเรือนและตำแหน่ง | สอบกลับถึงการติดตั้งนี้ได้หรือไม่ |
| รายงานทดสอบระบบติดตั้ง | บันทึกความสมบูรณ์หน้างาน | มีวิธี สภาวะ เกณฑ์ และผลหรือไม่ |
| บันทึกรับรองการทำงาน | ประเมินความต้องการห้องโดยรวม | แยกพิจารณาลมและข้อกำหนดห้องหรือไม่ |
วางแผนการเข้าถึงหน้าปลายลมและขอบรอบ การปล่อยละอองต้นทางและการเก็บตัวอย่างที่เหมาะสม ตลอดจนความเข้ากันได้ของละอองกับกระบวนการ IEST รวมความสม่ำเสมอของละอองไว้ในแนวทาง [3] FDA กล่าวถึงความเหมาะสมของละอองและการบันทึกการสแกนสำหรับการผลิตปลอดเชื้อเช่นกัน [4]
กระบวนการส่งต่องานที่แนะนำคือผู้ขายระบุรหัสแผ่นกรอง ผู้ติดตั้งบันทึกที่ตั้งและการประกอบ ทีมตรวจรับบันทึกการตรวจที่ตกลง และเจ้าของเก็บแฟ้ม เมื่อเปลี่ยนแผ่นต้องปรับการเชื่อมโยงรหัส การซ่อมหรือแก้ไขต้องอยู่ในประวัติ ไม่ถูกซ่อนด้วยผลผ่านครั้งก่อน โดยเฉพาะเมื่อแผ่นกรองหน้าตาเหมือนกันอยู่คนละห้อง
ผลความสมบูรณ์ผ่านตอบคำถามที่กำหนด ณ เวลาและสภาวะทดสอบ ไม่ได้ยืนยันชั้นความสะอาดของห้อง ความเหมาะสมกับกระบวนการ หรือสมรรถนะระยะยาวด้วยตัวเอง การกระจายลม แหล่งกำเนิดภายใน และการใช้งานยังมีผล FDA อธิบายการติดตามลมเป็นส่วนเสริมของการตรวจรั่วในบริบทปลอดเชื้อ [4] ไม่ควรตีความเป็นข้อกฎหมายทั่วไปสำหรับทุกโรงงาน
ตรวจตามลำดับจากสภาวะที่ต้องการ แบบอนุมัติ รหัสส่งมอบ บันทึกติดตั้ง และสภาวะตรวจรับ หากไม่สอดคล้องต้องสืบค้นแม้เอกสารอีกฉบับจะผ่าน วิธีนี้ไม่ให้การวัดหนึ่งพิสูจน์สิ่งนอกขอบเขตและช่วยตัดสินใจเปลี่ยนครั้งถัดไป
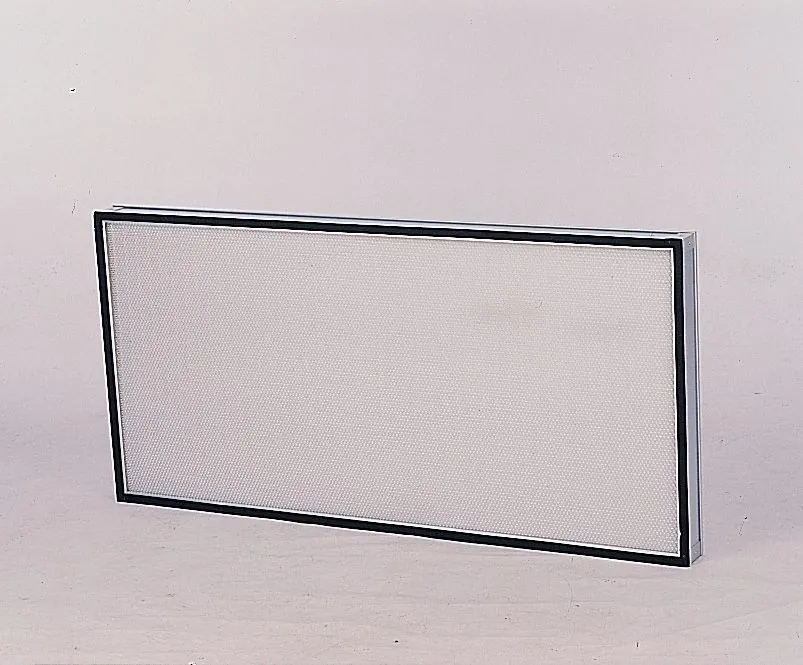
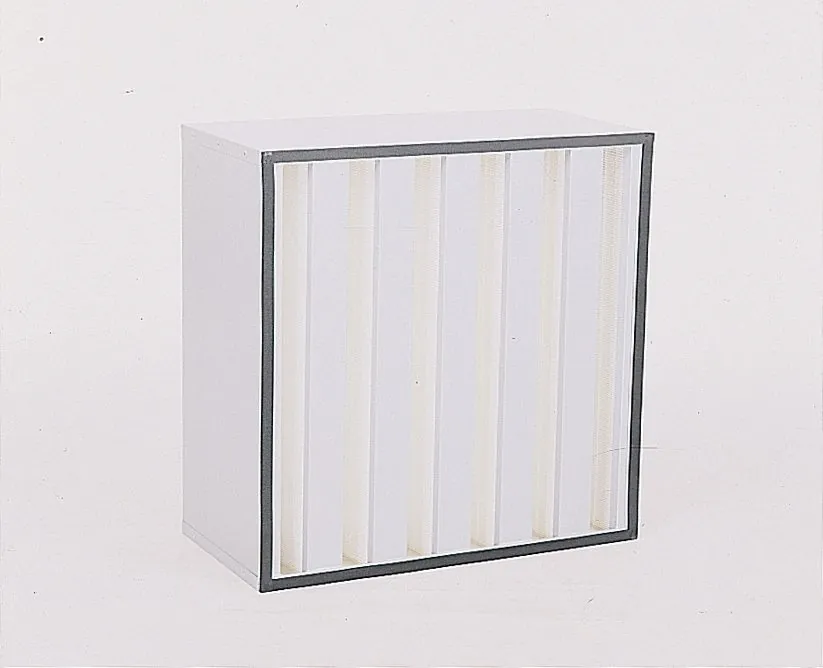
สำหรับ Yiding AR302 มินิพลีต หรือ AR303 V-bank กรุณาส่งขนาดจริง กว้าง × สูง × ลึก mm ชั้นและมาตรฐาน อัตราลมออกแบบ m³/h ความดันตกคร่อมเริ่มต้นที่ยอมรับได้ Pa รูปแบบซีล แบบตัวเรือน และจำนวน หากเปลี่ยนของเดิมให้แนบฉลากและรายงานเดิม ระบุข้อกำหนดเอกสารและตรวจรับหน้างานแยกจากโครงสร้างสินค้า
ใบเสนอราคาควรระบุรูปแบบเสนอและขอบเขตเอกสารที่ตกลงให้ตรงกับแบบและแผนตรวจรับที่สภาวะเดียวกัน ชื่อกลุ่มผลิตภัณฑ์อย่างเดียวไม่ยืนยันการใช้แทน การสอบถามอย่างเป็นระบบช่วยจัดการจุดเชื่อมต่อก่อนผลิต และให้การตรวจรับสัมพันธ์กับสถานที่จริงและทีมรับผิดชอบ
ไม่ได้ยืนยันความสมบูรณ์ของตัวเรือนและซีลที่ประกอบแล้ว ให้ใช้แผนตรวจรับกำหนดการตรวจที่จำเป็น
ไม่ใช่ เป็นสมดุลมวลอย่างง่าย ไม่ใช่ค่าหัววัดหรือเกณฑ์ตรวจรับ
ด้วยตัวเองไม่ได้ การจัดชั้นและการตรวจติดตั้งมีวิธี ขอบเขต และเกณฑ์ของตนเอง
ขนาด ชั้นและมาตรฐาน อัตราลม ความดันตกคร่อมที่ต้องการ ตัวเรือน ซีล จำนวน ฉลากและรายงานที่มี