 YIDINGFILTRACIÓN DE AIRE
Pedir presupuesto↗
YIDINGFILTRACIÓN DE AIRE
Guías técnicas
2026-11-13
La clasificación en fábrica y la prueba de fugas de la instalación responden a preguntas distintas. Análisis de evidencias, derivación de aire y documentos de aceptación.
Puntos clave
Un informe de eficiencia de fábrica caracteriza el filtro según un método y unas condiciones definidos. La prueba de fugas instalada examina el filtro integrado con carcasa, juntas y soporte. Los documentos se complementan y ninguno sustituye automáticamente al otro. La especificación debe identificar el componente suministrado y el límite de aceptación del conjunto instalado.
Esta revisión diferencia clasificación, integridad local y evidencia operativa. Una sencilla relación de balance explica la importancia de la derivación. Es un ejemplo analítico, no un ensayo de Yiding ni una predicción de fallos, destinado a facilitar la coordinación entre comprador, fabricante, instalador y equipo de puesta en marcha.
EN 1822 e ISO 29463 establecen marcos de clasificación y ensayo. Edición, clase, método y caudal deben interpretarse juntos. MPPS es el tamaño de partícula de máxima penetración bajo las condiciones de ensayo, no un tamaño nominal universal de poro. La documentación del fabricante explica las pruebas de fábrica en ese contexto. [1]
Revisar primero el objeto ensayado: ¿coinciden modelo e identificación única con la unidad entregada? ¿Se informa eficiencia global, integridad local o ambas? ¿El caudal en m³/h corresponde a la pérdida de presión en Pa indicada? Un catálogo sirve para seleccionar, pero no describe una unidad concreta después del transporte. Fecha y entidad emisora permiten rastrear consultas.
ISO 14644-3:2019 presenta métodos para salas limpias con diferentes flujos y estados de ocupación. Su alcance supera un certificado de eficiencia y advierte que métodos alternativos no producen necesariamente medidas equivalentes. [2] IEST-RP-CC034.5 abarca pruebas HEPA/ULPA en producción, antes y después de instalar, incluida la uniformidad del aerosol de desafío. [3]
La diferencia práctica es el límite examinado. Un filtro intacto puede apoyarse en una superficie dañada; una junta correcta puede rodear un medio dañado durante la manipulación. Un porcentaje anterior no resuelve esas situaciones. Registrar conjuntamente ubicación, carcasa, filtro y estado operativo vincula el resultado al conjunto real.
En un balance estacionario simplificado, b es la fracción del caudal total que evita el medio sin filtrarse y P_f la penetración por el filtro. Suponiendo igual concentración de entrada, ninguna captura en la derivación y mezcla completa a la salida: P_total = b + (1 − b) × P_f. Es una relación global de concentraciones, no una lectura de sonda de barrido.
Para P_f = 0,00005, equivalente a 99,995 % de eficiencia, y b = 0,001, es decir 0,1 % del caudal, P_total = 0,00104995. La penetración global es 0,104995 %, aproximadamente 21 veces la del caso sin derivación; la eficiencia es 99,895005 %. No es un límite de aceptación. b representa caudal, no porcentaje de área de una abertura. La fuga real depende de presión y resistencia; no puede calcularse así a partir de una fotografía o del ancho de la junta.
Una sonda local muestrea una zona limitada; la eficiencia global tiene otra frontera de medición. Respuesta instrumental, aerosol, fondo y procedimiento influyen en la interpretación. La guía FDA para fabricación farmacéutica aséptica distingue eficiencia y fugas, y trata el barrido de medio, marco y sellado. [4]
Que dos resultados sean porcentajes no permite trasladar sus límites. Restar a 100 una lectura de fotómetro instalado no asigna una clase EN 1822. Definir primero método y aceptación; comparar informes requiere igual objeto, base de partículas o aerosol, caudal y tipo de medición.
La matriz propone organizar las evidencias del proyecto; no afirma que todas las normas exijan idénticamente cada elemento. Separa suministro y aceptación en obra y facilita asignar responsabilidades. La última columna orienta la revisión antes del pedido o recepción.
| Documento | Finalidad | Pregunta de revisión |
|---|---|---|
| Especificación y plano aprobados | Definir la configuración pedida | ¿Están claros dimensiones, clase, caudal y sellado? |
| Informe individual de fábrica | Identificar filtro y método | ¿Coincide con la unidad entregada? |
| Registro de instalación | Vincular filtro, carcasa y ubicación | ¿Es trazable esta instalación? |
| Informe de prueba instalada | Documentar integridad en obra | ¿Incluye método, condiciones, criterios y resultado? |
| Registros de cualificación operativa | Evaluar el conjunto de la sala | ¿Se tratan por separado flujo y requisitos de sala? |
Planificar el acceso a cara de salida y perímetro, la inyección y muestreo adecuados y la compatibilidad del aerosol con el proceso. IEST incluye uniformidad del desafío en su práctica. [3] La FDA también trata la idoneidad del aerosol y el registro del barrido en fabricación aséptica. [4]
Como flujo de trabajo, el proveedor identifica el filtro; el instalador registra ubicación y montaje; puesta en marcha documenta comprobaciones; el propietario conserva la aceptación. Al sustituir una unidad se actualiza su vínculo. Reparaciones y correcciones deben permanecer visibles, aunque exista un resultado anterior favorable. Esto importa cuando filtros idénticos sirven a salas diferentes.
Un resultado favorable de integridad responde a una pregunta definida en un momento y condiciones concretos. Por sí solo no demuestra clasificación de sala, aptitud de proceso ni comportamiento a largo plazo. Distribución del aire, fuentes internas y operación siguen influyendo. La FDA describe la vigilancia de flujo como complemento de fugas en su contexto aséptico. [4] No debe convertirse en una obligación universal para toda instalación industrial.
Seguir la cadena desde condiciones requeridas a plano aprobado, identificación entregada, montaje y condición aceptada. Investigar inconsistencias aunque otro documento indique conformidad. Así ninguna medición se interpreta más allá de su alcance y queda una base para futuras sustituciones.
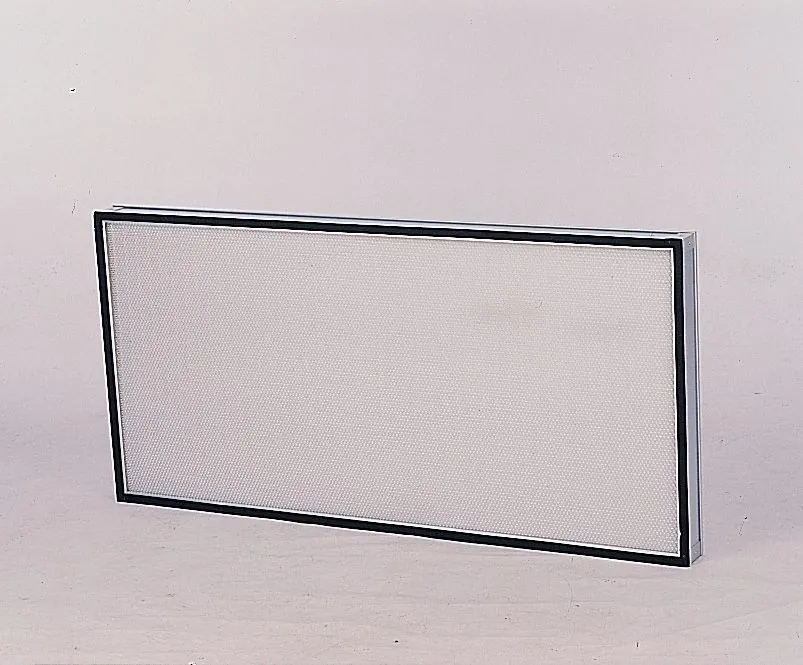
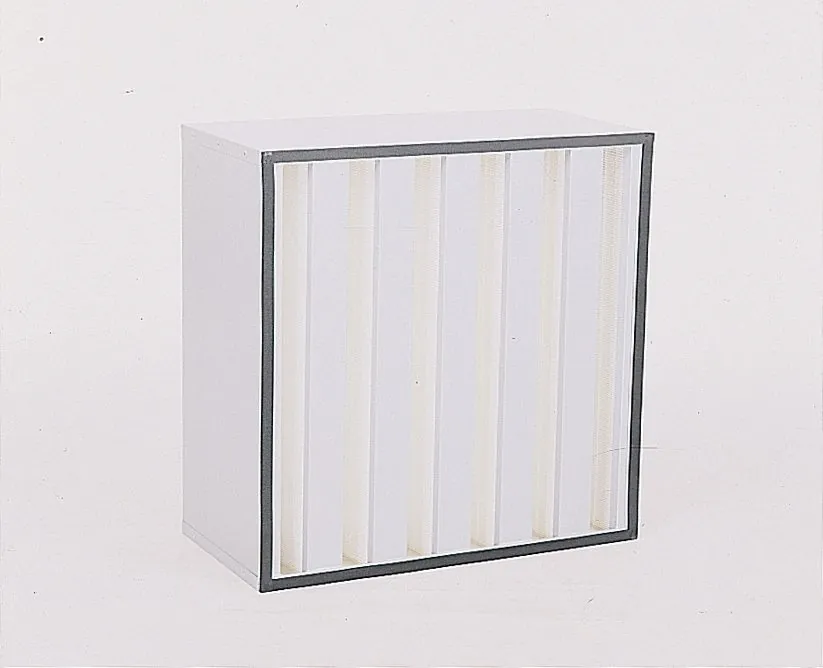
Para consultar sobre Yiding AR302 mini-pleat o AR303 V-bank, enviar ancho × alto × fondo reales en mm, clase y norma, caudal de diseño en m³/h, pérdida inicial admisible en Pa, sellado, plano de carcasa y cantidad. En sustituciones, incluir etiqueta e informe existentes. Indicar documentación y aceptación en obra por separado de la construcción física.
La oferta debe identificar configuración y documentación acordadas. Oferta, plano y plan de aceptación deben compartir condiciones de servicio. El nombre de una familia no prueba intercambiabilidad. La consulta estructurada permite resolver interfaces antes de fabricar y vincula la aceptación a la instalación real.
No demuestra la integridad del conjunto de carcasa y junta. El plan de aceptación define las comprobaciones necesarias.
No. Es un balance simplificado, no una lectura de barrido ni un límite.
No por sí solo. Clasificación y prueba instalada tienen métodos, límites de medición y criterios propios.
Dimensiones, clase y norma, caudal, pérdida de presión requerida, carcasa, junta, cantidad, etiqueta e informe disponibles.